2026年 10月 2日
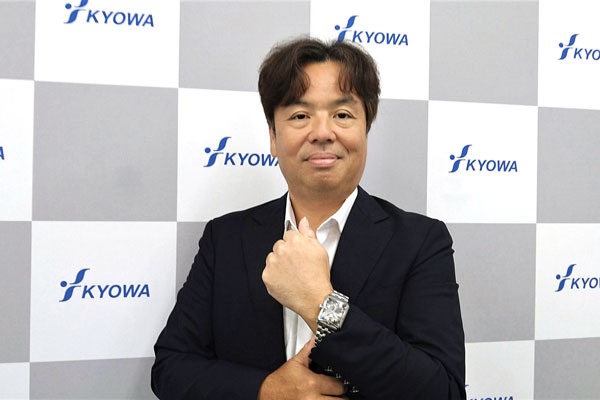
かつて秋田県に皆瀬村という小さな村があった。近隣自治体と合併し、今は湯沢市になっている。自然豊かな山里で、秋は紅葉が美しく、冬は深い雪に閉ざされる。この地区の名を冠した「MINASE」という高級腕時計がある。秋田県羽後町にある協和精工株式会社が2005年に立ち上げたブランドだ。
創業の原点はドリルやエンドミルといった切削工具。1963年の創業以来、精密微細加工に適した工具を得意としており、現在は切削工具と時計の“二刀流”で事業を展開している。切削工具の技術を礎に職人が手作業で仕上げた腕時計は、多くの愛好家に評価され、海外にもファンを広げている。
独自の時計ケース 日本特有の「間」の美意識を表現
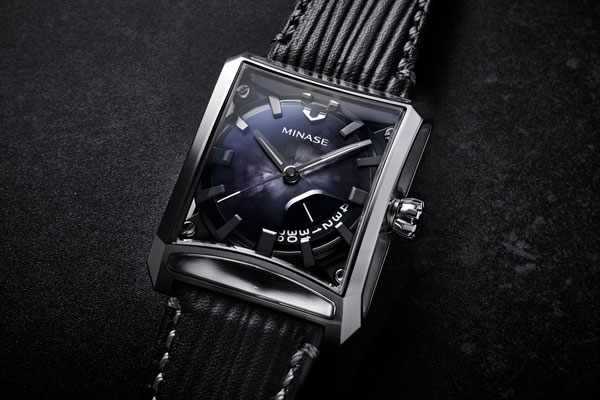
「MINASEの特徴はケースと磨き。外装にこだわったブランドで、ケースの構造をどこまでも追求し、どこまでも磨きをかけています。『MINASEはケース』。そう何十年先も言われ続ける時計づくりに取り組んでいます」と、鈴木豪(つよし)社長は胸を張った。
「ザラツ研磨」という高度な研磨技法で熟練した職人が丹念に磨きをかけた時計ケースは、鏡のような光沢をたたえている。「ケースインケース」構造という独自のデザインは、ケース内部に不思議な立体感を作り出す。日本特有の美意識である「間」の世界観を表現。世界ブランドに負けない強烈な個性を放っている。
創業したのは、鈴木氏の父、耕一氏(現相談役最高顧問)。羽後町から15歳で集団就職。都内の切削工具メーカーで経験を積み、20歳で独立し、東京都江戸川区で起業した。その後、千葉県柏市に小さな工場を設け、人を雇い、事業を広げていった。
当初は、切削工具の製造や再研磨などを手掛けていたが、その取引先に時計ケースを製造する会社があった。その会社に竜頭(りゅうず)の穴を一度に開ける段付きドリルを提案したのが時計づくりの入り口となった。
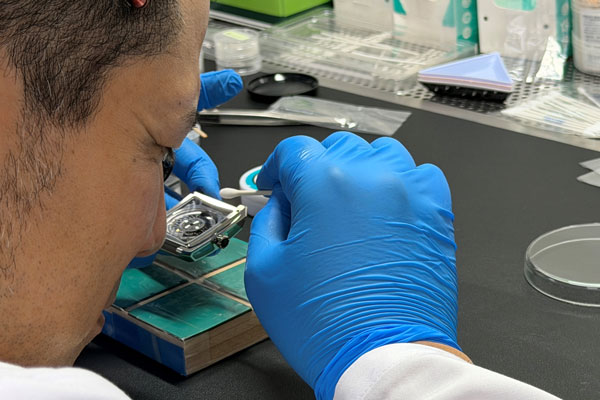
「当時、段付きドリルは他のメーカーも製造していたが、父が提案したドリルは折れにくいと評判になった」と鈴木氏。やがて、簡単な加工を請け負うようになり、そこから時計ケースを自社で製造できるようになった。父の故郷である秋田にも製造拠点を設け、千葉と秋田の2拠点で事業を展開した。ケースメーカーとしての成長は順調で、80年代には大手時計ブランドからもケース製造を請け負った。そして、旧皆瀬村に時計製造専門の拠点を置いた。
ところが、90年代のバブル崩壊で環境が一変する。国内時計メーカー各社が製造拠点をこぞって海外に移転。受注が激減し、厳しい経営を強いられた。大手とともに海外に展開する選択肢もあったが、国内製造にこだわった。
「ならば」とチャレンジしたのが、腕時計の完成品づくり。宝飾品業界を中心に全国に営業をかけ、国内の宝飾品販売店からOEM(相手先ブランドでの生産)での受注を獲得。時計ケースメーカーから腕時計メーカーへの転身を成功させた。
自社ブランドの開発を先頭に立って指揮
鈴木氏が家業に入ったのは1999年。95年に大学を卒業後、全く異なる分野であるOA機器の商社に入社した。「あの時代の営業は体育会系。厳しい先輩に鍛えられたが、そんな中で楽しくやっていた」という。
家業を継ぐ考えはなかったそうだが、父に請われ決心した。家業に入ると、営業と生産管理を担当。持ち前の営業力でOEMの取引先を次々開拓していった。そんな中、自社ブランド立ち上げの構想が持ち上がり、鈴木氏がその先頭に立った。「今思うと、立ち上げまでの5年間はものすごい吸収力だった」と鈴木氏は振り返る。
「まだ時計の知識はほとんどなく、営業で多くのことをお客様から教わった。取引先の思いを形にするクリエイティブな仕事で大きな刺激を受けた」。自社ブランドの立ち上げでは、大手から独立したデザイナーらと出会い、ノウハウを学び、独自のブランドコンセプトを構築していった。
ブランド名は、時計づくりの拠点である「皆瀬」の地名にちなんだ。「100年後も語り継がれる時計」をコンセプトに据えた。日本のモノづくりの精神を守り続けたいという思いを表したものだ。ブランドの知名度ゼロ。当初は受注生産からスタートしたという。その後、ケースインケース構造のシリーズを商品化すると、東京の大手百貨店の目に留まった。今では全国に販路が広がり、高級時計を扱う各地の時計販売店で取り扱われている。
切削工具もブランド展開 海外でも高い評価
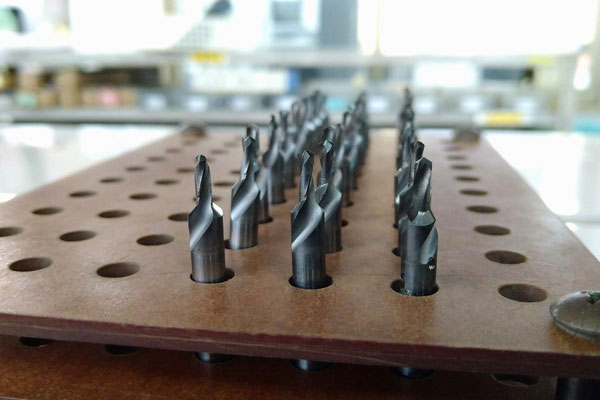
腕時計のブランド化にチャレンジしたのは、もう一つの事業の柱である切削工具での実績があったからだ。2000年に「KYOWA」ブランドを立ち上げ、軌道に乗せた。
「それまでずっと大手メーカーの下請けだったが、値下げ要請が厳しかった。このままでは下請けだけでは事業が継続できないと父が一大決心した」と鈴木氏。切削工具のOEMはすべて断り、自社ブランド一本で事業を展開する大勝負に出た。すると、協和精工の技術を評価していた国内の卸問屋が製品を扱ってくれたという。その製品が販売店を通じてユーザーに広がり、ブランドが浸透していった。
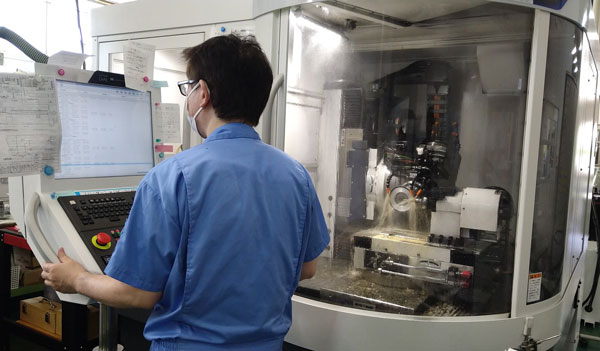
創業以来、切削工具の開発力・技術力には高い自負を持っている。超硬合金で作られる超硬ドリルは最小刀径0.03ミリから、超硬エンドミルは0.1ミリから、それぞれ刀径0.01ミリ刻みで商品をラインアップ。電子機器や医療品、時計や宝飾品など精密微細加工の業界で幅広く活用されている。
最新の技術や素材を積極的に導入。工作機械の進化とともに超硬合金を使ったエンドミルのニーズが高まると、いち早く開発に成功。1990年には生産体制を確立し、本格的な販売をスタート。また、cBN(立方晶窒化ホウ素)材を使用した刃径0.1ミリのエンドミルの開発にも日本で初めて成功し、製品化した。
「ステンレスやアルミ、超硬、プラスチックなど『削る材料』に適した切削工具があるが、cBNやPCD(多結晶ダイヤモンド)などさまざまな素材を使った工具をつくることができるのは当社の強みの一つ。多品種小ロットでの対応も得意としており、お客様からのさまざまなオーダーにも積極的に対応している」と強調した。切削工具の売り上げの半分はオーダーメイドで、スイスやドイツ、中国、韓国など海外からも数多くの注文を引き受けている。
こうした切削工具で培った技術が時計事業に生かされているが、鈴木氏によると、「もともと工具メーカーが時計ブランドを作った、というブランド背景やストーリーに興味を持っていただいている」のだという。
課題は技術承継 目指すは海外市場
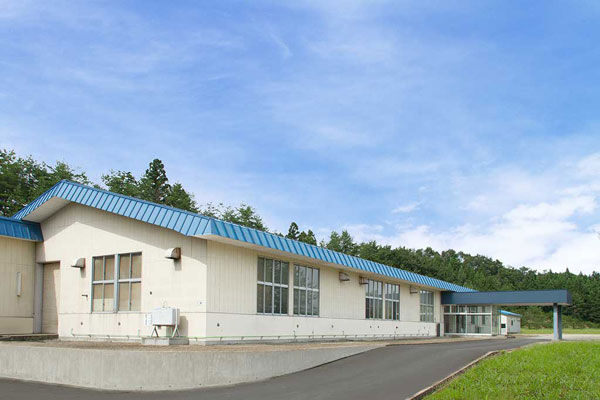
事業基盤を強固にするため、中小機構のハンズオン支援(専門家派遣)を活用し、自社が抱える課題解決にも積極的に取り組んでいる。
会社の草創期は働き手を求めて秋田に工場を設けたが、過疎化が進む現在は秋田で人材を集めることが難しくなってきた。秋田・皆瀬を拠点とする時計事業の一部を千葉・柏に移している。人材の確保と技術の承継は大きな課題となっている。
特に時計の研磨は属人化している工程だったという。研磨を担当するベテラン社員は寡黙な人柄で、自ら積極的に若手へ指導したり、コミュニケーションをとったりするタイプではなかったそうだ。そこで、ハンズオン支援を活用。専門家のアドバイスを受け、通常の業務をせずに技術を学ぶ時間に充てる「習得デー」を設けた。それがきっかけとなり、若手とベテランのコミュニケーションが円滑になり、技術を伝える環境づくりにつながった。
切削工具事業でも支援を活用。専門家の指導のもと、社員たちが情報共有できる組織づくりに取り組んだ。すると、参加した社員たちだけでなく、管理職にとっても刺激となり、幹部会議での発言力が高まるなど意識改革にもつながった。
今後の事業展開について、鈴木氏は「切削工具、時計ともに海外での販路拡大が大きな目標」と語った。「自分たちの強みを生かした商品を海外にアピールしていきたい。時計は北米や東南アジアの市場をターゲットにしている」としている。さらに時計事業ではOEMの新規開拓にも意欲的だ。「『こんな時計をつくりたい』というお客様の望みを実現するのは、当社のDNA。これからも多くのお客様の時計づくりに貢献していきたい」と話していた。
企業データ
- 企業名
- 協和精工株式会社
- 設立
- 1963年8月
- 資本金
- 1000万円
- 従業員数
- 68人(2026年9月現在)
- 代表者
- 鈴木豪 氏
- 所在地
- 秋田県羽後町林崎字三ツ盛34番1
- 事業内容
- 精密刃工具製造販売、腕時計製造販売